
 Language


| Penerangan Produk | ||||
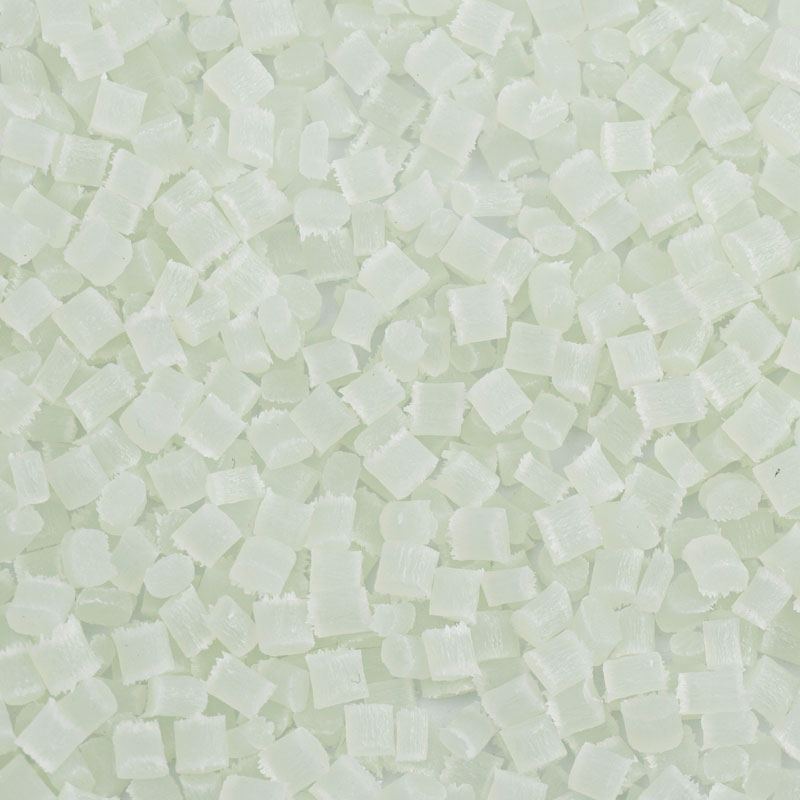
| Pengenalan Resin | 30% gentian kaca diperkukuh, stabil dari segi haba, ketegaran tinggi, tahan minyak, stabil dari segi dimensi dan tahan pateri | |||
| warna | Asli atau hitam | |||
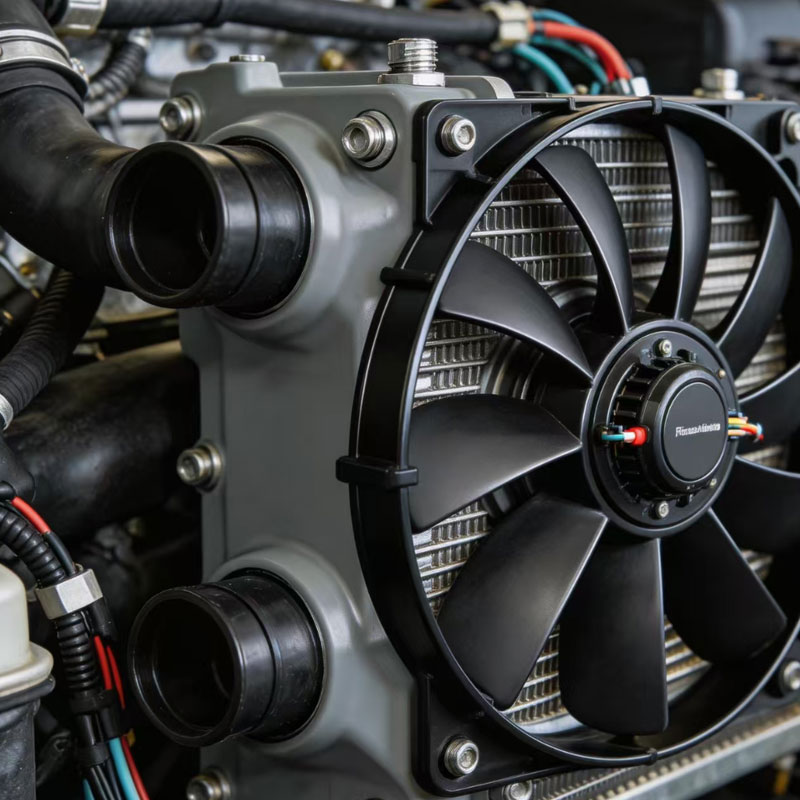
| Aplikasi utama | Komponen elektrik, komponen lokomotif, komponen automotif, tangki radiator, sistem penyejukan automotif | |||
| Kaedah Pemprosesan | Pengacuan Suntikan | |||
| Sifat Biasa | Kaedah Ujian | Keadaan Ujian | Nilai | Unit |
| Sifat Fizikal | ||||
| Ketumpatan | DIN EN ISO1183 | 23 ℃ | 1.36 | g/cm³ |
| Kadar Aliran Lebur | DIN EN ISO 1133 | 275 ℃/10kg | 33 | g/10min |
| Pengecutan | GB15585 | 0.2—0.4 | % | |
| Sifat Mekanikal | ||||
| Kekuatan Tegangan | DIN EN ISO527 | 50mm/min | 190 | MPa |
| Pemanjangan pada Waktu Rehat | 3 | % | ||
| Kekuatan lentur | NEN ISO 178 | 2mm/min | 255 | MPa |
| Modulus lentur | 9200 | MPa | ||
| Modulus tegangan | EN ISO 527 | 2mm/min | 11000 | MPa |
| Kekuatan Impak Izod Notched | EN ISO 180 | 4mm, 23 ℃ | 12.5 | KJ/M² |
| Rasuk julur tidak mempunyai kekuatan hentaman | DIN EN ISO 180 | 4mm, 23 ℃ | 70 | KJ/M² |
| Prestasi Terma | ||||
| Suhu Ubah Bentuk Haba | DIN EN ISO75 | 1.8MPa, tidak diselubungi | 250 | ℃ |
| Suhu Ubah Bentuk Haba | DIN EN ISO 75 | 0.45MPa, tidak dipanaskan | 255 | ℃ |
| Suhu lebur | DIN EN ISO 3146 | DSC | 260 | ℃ |
| Sifat kalis api | ||||
| Sifat kalis api | UL94 | 0.75mm | HB | |
| Sifat kalis api | UL94 | 1.5mm | HB | |
| Sifat kalis api | UL94 | 3mm | HB | |
| Glow wie indeks kebolehbakaran | IEC60695-2-12 | 0.75mm | 650 | ℃ |
| Glow wie indeks kebolehbakaran | IEC60695-2-12 | 1.5mm | 650 | ℃ |
| Indeks kebolehbakaran wayar glow | IEC60695-2-12 | 3mm | 750 | ℃ |
| Glow wie indeks mudah terbakar | IEC60695-2-13 | 0.75mm | 650 | ℃ |
| Indeks kebolehbakaran wayar glow | IEC60695-2-13 | 1.5mm | 650 | |
| Indeks kebolehbakaran wayar bercahaya | IEC60695-2-13 | 3mm | 750 | ℃ |
Nota:
(1) Data yang diberikan adalah nilai biasa dan bertujuan semata-mata sebagai rujukan untuk pelanggan. Ia tidak membentuk jaminan standard kualiti minimum atau maksimum, dan juga tidak berfungsi sebagai jaminan untuk tujuan lain.
(2) Prestasi mungkin berbeza bergantung pada warna.
Nota: Data dan maklumat dalam dokumen ini adalah berdasarkan pengetahuan dan pengalaman semasa kami. Sekiranya pengetahuan atau pengalaman baharu tersedia pada masa hadapan, kami berhak untuk mengubah suai maklumat dan data dalam dokumen ini tanpa notis terlebih dahulu. Memandangkan syarat penggunaan dan undang-undang yang berkenaan mungkin berbeza mengikut lokasi dan masa, adalah menjadi tanggungjawab pelanggan untuk menentukan sama ada produk dan maklumat produk dalam dokumen ini sesuai untuk kegunaannya, dan memastikan tapak kerja dan kaedah pengendalian produk mematuhi undang-undang yang berkenaan dan peraturan kerajaan yang lain. Lishu New Materials tidak menanggung liabiliti atau obligasi mengenai maklumat dalam dokumen ini dan tidak membuat jaminan. Semua waranti tersirat mengenai kebolehdagangan produk atau kesesuaiannya untuk tujuan tertentu dengan ini dikecualikan dengan nyata.
| Proses Pengacuan Suntikan Biasa | ||
| Pengeringan Plastik | ||
| Masa Pengeringan | 3~4j | |
| Suhu Pengeringan | 120~140 ℃ | |
| Peralatan Pengeringan | Pengering udara panas | |
| Jenis Pengeringan | Pengeringan berterusan (proses pengeluaran) | |
| Pengacuan Suntikan Process | ||
| Bahagian muncung | 280~300℃ | |
| Bahagian Plastik | 290~310℃ | |
| Bahagian Penyampaian | 270~290℃ | |
| Suhu Suntikan Maksimum | 330 ℃ | |
| Tekanan Suntikan | 60~120MPa | |
| Kelajuan Suntikan | 30~75mm/s | |
| Kelajuan Tekanan Pengplastisan | Tekanan: 65–100 MPa; Kelajuan: 60–85 mm/s | |
| Pengplastisan Tekanan Belakang | 10~40MPa | |
| Suhu Acuan Disyorkan | 80~120 ℃ | |
Nota: Proses pengacuan suntikan yang diterangkan di atas mungkin berbeza-beza bergantung pada faktor seperti bentuk produk, reka bentuk acuan dan spesifikasi mesin pengacuan suntikan; pelarasan khusus hendaklah dibuat berdasarkan keadaan sebenar.


